


 English
 中文简体
 Español
 русский
محتوى
- 1 ما هو صب الحقن؟ إجابة مباشرة
- 2 كيف يعمل صب الحقن؟ دورة الأربع خطوات
- 3 هندسة الآلة وبناء القالب
- 4 الأنواع الشائعة لعمليات قولبة الحقن
- 5 اختيار المواد لقولبة الحقن: ما أهمية مادة البولي أميد
- 6 قواعد التصميم للأجزاء المصبوبة بالحقن
- 7 عيوب قولبة الحقن الشائعة والإصلاحات العملية
- 8 مزايا وقيود صب الحقن
- 9 محركات التكلفة في صب الحقن
- 10 الاستدامة وكفاءة المواد
- 11 الأسئلة المتداولة
- 12 الأفكار النهائية
ما هو صب الحقن؟ إجابة مباشرة
القولبة بالحقن هي عملية تصنيع تقوم بتحويل الكريات البلاستيكية إلى أجزاء نهائية عن طريق صهر البوليمر، وحقنه تحت ضغط عالٍ في قالب فولاذي مغلق، وتبريده حتى يتصلب، وإخراج الجزء النهائي. يحتوي القالب على الشكل المقلوب للمنتج، ويتم تشغيل التسلسل بأكمله تلقائيًا في دورات تستمر عادةً من 15 ثانية إلى عدة دقائق.
والنتيجة العملية لهذا التصميم واضحة ومباشرة: حيث تنخفض تكلفة كل جزء بشكل حاد مع ارتفاع حجم الإنتاج، وذلك لأن القالب الباهظ الثمن يتم تقاسمه عبر كل قطعة. ولهذا السبب فإن القولبة بالحقن هي المسار الافتراضي للمكونات البلاستيكية المنتجة بكميات كبيرة، بما في ذلك الأجزاء الهندسية للسيارات، والعلب الإلكترونية، ومكونات الأجهزة، والمنتجات الصناعية والسلع الرياضية.
كيف يعمل صب الحقن؟ دورة الأربع خطوات
تتبع كل دورة قولبة بالحقن نفس الخطوات الأربع: التثبيت والحقن والتبريد والإخراج. تقوم آلة التشكيل بالحقن بتنفيذ هذه الخطوات من خلال نظامين رئيسيين: وحدة الحقن التي تذوب وتسلم الراتنج، ووحدة التثبيت التي تثبت القالب مغلقًا.
الخطوة 1: لقط
تقوم وحدة التثبيت بتثبيت نصفي القالب معًا. يجب أن تقاوم قوة التثبيت، المقدرة بالأطنان، ضغط البلاستيك المنصهر الذي يدفع جدران التجويف. قاعدة الصناعة المستخدمة على نطاق واسع هي 2 إلى 4 أطنان من قوة التثبيت لكل بوصة مربعة من مساحة الجزء المتوقع. إذا كانت القوة منخفضة جدًا، ينفتح القالب قليلاً وتتشكل زعانف رفيعة من البلاستيك، تسمى الفلاش، حول حواف الجزء.
الخطوة 2: الحقن
تسقط الحبيبات البلاستيكية من القادوس إلى برميل ساخن، حيث يقوم المسمار الدوار بإذابة البوليمر وتحريك الذوبان للأمام. يعمل المسمار بعد ذلك كمكبس ويدفع الراتينج المنصهر عبر الفوهة والذرب والمجرى والبوابة إلى تجويف القالب. تصل ضغوط الحقن عادة 30 إلى 150 ميجا باسكال، حوالي 4000 إلى 20000 رطل لكل بوصة مربعة اعتمادًا على مدى سهولة تدفق الراتنج.
الخطوة 3: التبريد
الماء أو الزيت الذي يدور عبر القنوات داخل القالب يزيل الحرارة، ويتجمد البوليمر في شكل التجويف. يستهلك التبريد عادةً ما بين 50 إلى 70 بالمائة من إجمالي وقت الدورة. لذلك يعد سمك الجدار الموحد أحد أهم أهداف التصميم، لأن التبريد غير المتساوي هو السبب الرئيسي للاعوجاج والإجهاد المتبقي.
الخطوة 4: الطرد
بمجرد أن يبرد الجزء بدرجة كافية للحفاظ على شكله، يفتح القالب وتدفع دبابيس القاذف الجزء خارج القلب. يسقط الجزء في سلة المهملات أو يلتقطه الروبوت، وتبدأ الآلة على الفور في الدورة التالية. يمكن تشغيل الأجزاء ذات الجدران الرقيقة في أقل من 15 ثانية لكل دورة، بينما يمكن أن تستغرق الأجزاء الكبيرة أو السميكة عدة دقائق.
هندسة الآلة وبناء القالب
تحتوي وحدة الحقن على القادوس والمسمار الترددي والبرميل وأشرطة السخان والفوهة. يذوب البوليمر ويحقنه بجرعات. تقوم وحدة التثبيت بإغلاق القالب وتشغيل نظام الطرد باستخدام آلية تبديل أو أسطوانة هيدروليكية؛ توفر الآلات الحديثة الكهربائية بالكامل كفاءة أفضل في استخدام الطاقة وتكرارًا أكثر اتساقًا.
القالب هو العنصر الأكثر تطلبًا في هذه العملية. يتم تصنيعه عادةً من فولاذ الأدوات أو الفولاذ المقاوم للصدأ ويحتوي على التجويف والقلب ونظام التشغيل والبوابة وقنوات التبريد ودبابيس القاذف. بالنسبة للمهندسين الذين ليسوا على دراية بعائلة الراتنج، فهم أساسيات مادة النايلون تعتبر خطوة أولى مفيدة، لأن التفاعل بين البوليمر وفولاذ الأداة يحدد جودة السطح، وزمن الدورة، واستقرار الأبعاد.
يمكن لقالب إنتاج الفولاذ المتصلب أن يتحمل أكثر من مليون دورة عند صيانتها بشكل صحيح، في حين أن فولاذ الأدوات P20 الأكثر ليونة شائع في قوالب النماذج الأولية التي من المتوقع أن تعمل ببضعة آلاف من الأجزاء فقط. يُفضل الفولاذ المقاوم للصدأ عند صب الراتنجات المسببة للتآكل أو شديدة الكشط.
الأنواع الشائعة لعمليات قولبة الحقن
تغطي قوالب حقن اللدائن الحرارية التقليدية معظم الإنتاج الصناعي، ولكن العديد من المتغيرات المتخصصة تحل مشاكل محددة. تحدد المراجعة الأكاديمية لعام 2023 في مجلة Polymers القولبة بمساعدة المياه والغاز والخلايا الدقيقة ومتعددة المكونات من بين أهم التقنيات المتقدمة.
- إدراج صب وضع إدخالات معدنية في التجويف قبل الحقن بحيث يقوم بتغليفها بالبلاستيك؛ إنها الطريقة القياسية للإدراج الملولب والاتصالات الكهربائية.
- الإفراط في القولبة يتم حقن مادة ثانية فوق الركيزة، عادةً لإنشاء قبضة ناعمة الملمس أو مظهر ثنائي اللون على مكون واحد.
- صب بمساعدة الغاز يقوم بحقن النيتروجين المضغوط في المصهور لتجويف المقاطع السميكة، مما يقلل الوزن ووقت الدورة وعلامات الغرق في المقابض الكبيرة وألواح السيارات.
- رد فعل حقن صب يضخ اثنين من المواد المتفاعلة السائلة في القالب، حيث يتبلمران؛ يستخدم على نطاق واسع لأجزاء البولي يوريثين الكبيرة.
- صب الحقن الجزئي تنتج أجزاء تزن أقل من جرام واحد للتطبيقات الطبية والإلكترونية الدقيقة، وذلك باستخدام آلات صغيرة الحجم يتم التحكم فيها بدقة.
اختيار المواد لقولبة الحقن: ما أهمية مادة البولي أميد
يحدد الراتينج القوة الميكانيكية، ومقاومة الحرارة، والمقاومة الكيميائية، والانتهاء من السطح وتكلفة الوحدة للجزء المصبوب. تعتبر اللدائن الحرارية السلعية مثل البولي بروبيلين والبولي إيثيلين وABS والبوليسترين مناسبة للسلع الاستهلاكية، ولكن التطبيقات الهندسية تنتقل عادةً إلى البولي أميدات.
يوفر البولياميد، المعروف أيضًا باسم النايلون، مزيجًا من القوة والصلابة والمتانة ومقاومة التآكل والمقاومة الكيميائية التي لا يضاهيها سوى القليل من اللدائن الحرارية الأخرى. أهم ثلاث عائلات لقولبة الحقن هي PA6، PA66 واتفاقية شراء الطاقة. يذوب PA6 عند حوالي 220 إلى 250 درجة مئوية ويوفر قوة تأثير ممتازة، مما يجعله مثاليًا للتروس وروابط الكابلات وموصلات السيارات والعلب الميكانيكية. يذوب PA66 عند حوالي 260 إلى 290 درجة مئوية ويوفر صلابة أعلى ودرجة حرارة انحراف للحرارة، لذلك يظهر في مكونات حجرة المحرك والمحامل والأدوات الكهربائية. يعمل PPA، وهو مادة بولي أميد عطرية جزئيًا، في درجات حرارة خدمة مستمرة أعلى من النايلون القياسي مع امتصاص منخفض للرطوبة، ولهذا السبب يتم استخدامه في الإلكترونيات والأجزاء السفلية المطلوبة.
عند اختيار راتنج صب الحقن، فإن السؤال الأول ليس السعر، بل بيئة التشغيل. يتطلب ترس نايلون يعمل بالزيت الساخن رقائق PA66 المحسنة ، في حين قد تحتاج إلى موصل إلكتروني داخل أداة كهربائية مدمجة رقائق PPA ذات درجة الحرارة العالية للبقاء على قيد الحياة لحام والحرارة عالية الكثافة.
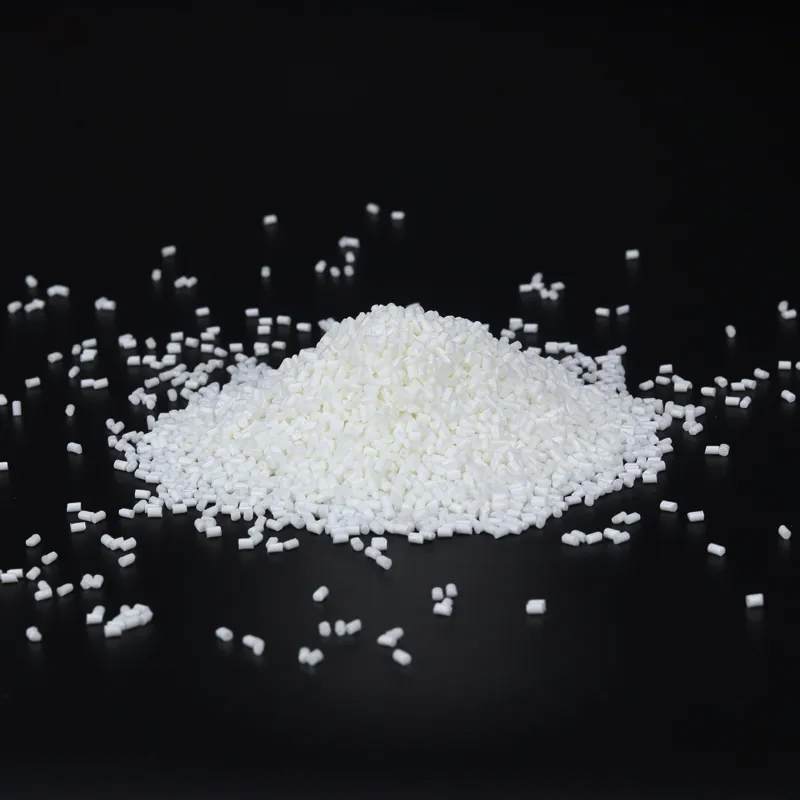 شركة PPA Polyphthalamide المحسنة لتوريد الرقائق البلاستيكية Ningbo Frontechnic New Material Technology Co., Ltd هي شركة صينية محسنة لرقائق البلاستيك PPA polyphthalamide ومورديها، المهنة... عرض المنتج →
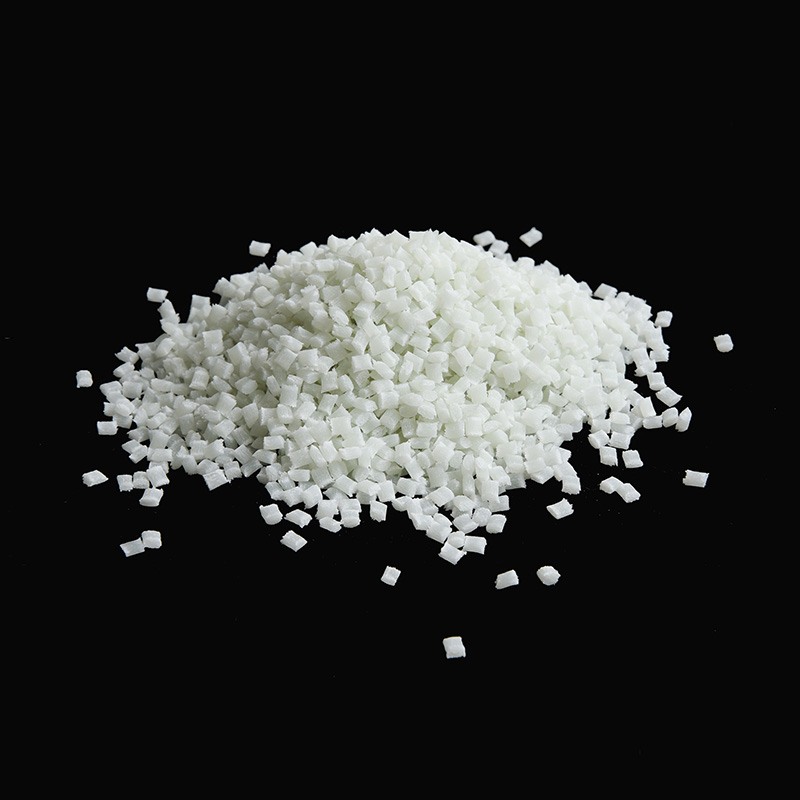 موردو رقائق PA66 GF، شركة رقائق PA66 من الدرجة المحسنة Ningbo Frontechnic New Material Technology Co., Ltd هي شركة صينية لتصنيع رقائق PA66 GF وشركة رقائق PA66 من الدرجة المحسنة، شركة محترفة... عرض المنتج →
| الملكية | PA6 | PA66 | PPA |
|---|---|---|---|
| نطاق الانصهار | 220 إلى 250 درجة مئوية | 260 إلى 290 درجة مئوية | 290 إلى 320 درجة مئوية |
| درجة حرارة انحراف الحرارة | 65 إلى 90 درجة مئوية (شاغرة) | 80 إلى 105 درجة مئوية (شاغرة) | 115 إلى 130 درجة مئوية |
| امتصاص الرطوبة | عالية | معتدلة إلى عالية | منخفض |
| أجزاء نموذجية | التروس، روابط الكابلات، الموصلات | أجزاء المحرك، المحامل، الأدوات الكهربائية | الالكترونيات، مكونات تحت غطاء محرك السيارة |
| تكلفة الراتنج النسبية | منخفضest | معتدل | عاليةest |
بالنسبة للمكونات الهيكلية التي تكون فيها الصلابة واستقرار الأبعاد أكثر أهمية، رقائق PA6 المقواة بالزجاج هي نقطة الدخول الأكثر اقتصادا في صب الحقن الهندسي. يوفر المورد الذي يتحكم في كل من الراتينج الأساسي وخطوة التركيب لصانعي القوالب تدفقًا ثابتًا للذوبان وإمكانية تكرار مجموعة إلى مجموعة، مما يقلل بشكل مباشر من معدلات العيوب. يجب على المشترين الذين يخططون لفترات إنتاج طويلة أيضًا التحقق من حالة العرض الحالية لرقائق النايلون 6 قبل الالتزام بالصف.
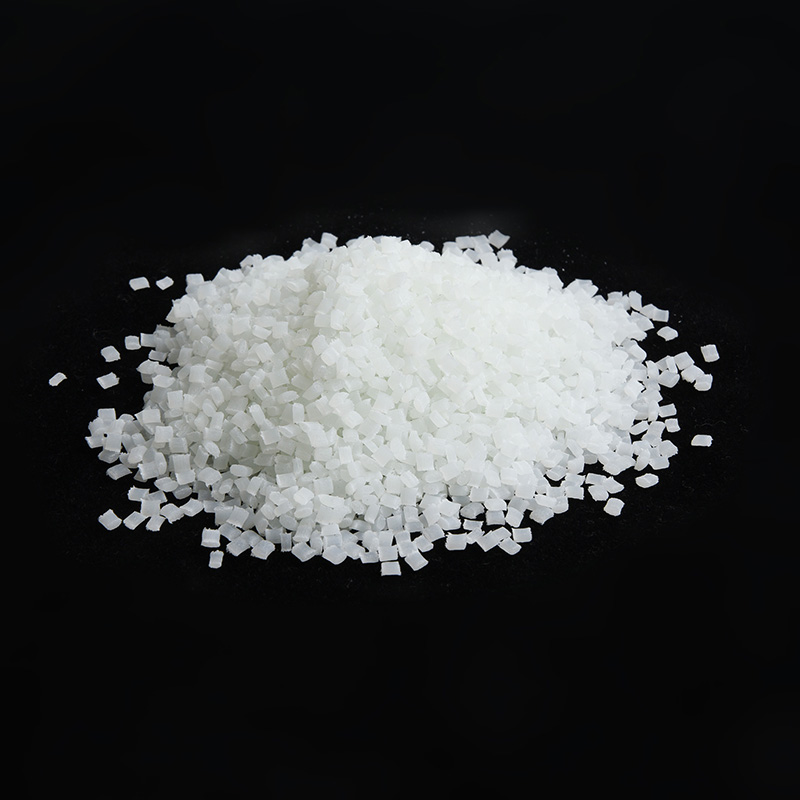 موردو مواد PA6 GF المخصصة، شركة شرائح PA6 المحسنة Ningbo Frontechnic New Material Technology Co., Ltd هي موردي مواد PA6 GF الصينية وشركة رقائق PA6 المحسنة، العملاء المحترفين... عرض المنتج →
قواعد التصميم للأجزاء المصبوبة بالحقن
تحدد هندسة الأجزاء تكلفة القالب ووقت الدورة والجودة. تمنع القواعد الأربعة أدناه معظم حالات الفشل المتعلقة بالتصميم وتتبع الإرشادات المستخدمة من خلال برامج التشكيل في الجامعات ومتاجر الأدوات المهنية.
سمك الجدار الموحد
حافظ على سمك الجدار ثابتًا قدر الإمكان. القيم النموذجية هي 2.0 إلى 3.0 ملم لأجزاء النايلون ومن 1.0 إلى 1.5 ملم للمكونات ذات الجدران الرقيقة. تؤدي التغيرات المفاجئة في السُمك إلى انكماش تفاضلي، مما يسبب علامات الغرق والالتواء. عند الحاجة إلى الصلابة، قم بإضافة الأضلاع بدلاً من زيادة سماكة الجدار.
زاوية المسودة
تساعد الزوايا الموجودة على الجدران العمودية على تحرير الأجزاء من القالب. تيار الهواء الموصى به هو 1 إلى 2 درجة لكل جانب على الفولاذ المصقول، و3 درجات على الأقل على الأسطح المنسوجة. تؤكد إرشادات أساسيات صب الحقن في UNSW على أن زوايا السحب الضحلة تزيد من السحب ويمكن أن تخدش الجزء أثناء الطرد.
الضلوع والرؤساء ونصف القطر
يجب أن تكون سماكة الضلع 50 إلى 60 بالمائة من سماكة الجدار المجاور، مما يمنع ظهور علامات الغرق على السطح المرئي. تحتاج الرؤوس المحيطة بفتحات المسامير إلى جدار لا يقل عن 0.5 إلى 1 مرة من قطر المسمار، وتتطلب الزوايا الداخلية نصف قطر لا يقل عن 0.5 مرة عن سمك الجدار. يمكن لنصف قطر 1.0 مم عند الزاوية أن يقلل من تركيز الضغط بأكثر من عامل اثنين مقارنة بالزاوية الحادة.
عيوب قولبة الحقن الشائعة والإصلاحات العملية
تظهر العيوب بشكل متوقع عندما تنحرف المعلمات أو الأشكال الهندسية عن النافذة المثالية. يسرد الجدول أدناه العيوب الخمسة الأكثر شيوعًا والتعديلات التي تحلها عادةً.
| عيب | المظهر | السبب الأساسي | الإصلاح القياسي |
|---|---|---|---|
| صفحة الحرب | جزء ملتوي أو مشوه | التبريد غير المتكافئ والانكماش التفاضلي | جدران موحدة التبريد الأمثل. انخفاض درجة حرارة الذوبان |
| علامات بالوعة | المنخفضات على السطح | تتقلص المقاطع السميكة أكثر من الجدران المحيطة | استخدام الأضلاع. جوفاء المناطق السميكة. زيادة الضغط المستمر |
| لقطة قصيرة | تعبئة غير مكتملة | منخفض injection pressure, cold mold or blocked gate | رفع الضغط ودرجة حرارة العفن. تحسين التنفيس |
| فلاش | زعانف رقيقة من البلاستيك عند الحواف | قوة التثبيت منخفضة جدًا أو تتآكل أسطح العفن | زيادة حمولة المشبك. إصلاح القالب. انخفاض الضغط |
| خطوط متماسكة | خطوط اللحام مرئية | تلتقي الجبهات الذائبة عند درجات حرارة منخفضة | رفع درجة حرارة الذوبان؛ تسريع الحقن. حرك البوابة |
مزايا وقيود صب الحقن
الميزة الرئيسية لقولبة الحقن هي اقتصاديات الوحدة في الحجم. بمجرد دفع ثمن القالب، يكون العمل لكل جزء منخفضًا، والخردة ضئيلة، ويمكن أن تحمل العملية تفاوتات تزيد أو تقل عن 0.1 مم على العديد من الأبعاد مع إنتاج أسطح ناعمة وهندسة متطابقة عبر ملايين الأجزاء. تعمل القوالب متعددة التجاويف على مضاعفة الإنتاج عن طريق تشغيل عدة أجزاء متطابقة في كل دورة.
القيد الرئيسي هو الاستثمار مقدما. يمكن أن تتكلف أداة الإنتاج من عدة آلاف من الدولارات لقالب بسيط أحادي التجويف إلى أكثر من مائة ألف دولار لنظام معقد متعدد التجاويف، وعادة ما يتم تسليم المادة الأولى بعد 4 إلى 12 أسبوعًا من الموافقة النهائية على التصميم. نظرًا لأن الأداة الفولاذية باهظة الثمن، فإن القولبة بالحقن نادرًا ما تكون اقتصادية لبضع مئات من القطع؛ تعد قوالب النماذج الأولية المصنوعة من الألومنيوم أو الطباعة ثلاثية الأبعاد من البدائل المعتادة بكميات منخفضة. كقاعدة عامة، يصبح قالب الحقن هو الاختيار العقلاني عندما يتجاوز الحجم الإجمالي ما يقرب من 5000 إلى 10000 جزء.
محركات التكلفة في صب الحقن
سعر الجزء المصبوب بالحقن هو مجموع الأدوات والراتنج ووقت الآلة والعمليات الثانوية. يتصرف كل سائق بشكل مختلف:
- الأدوات — قوالب النماذج الأولية البسيطة تبدأ من 3000 دولار إلى 10000 دولار؛ تتراوح قوالب الإنتاج عادة من 30.000 دولار إلى 100.000 دولار أو أكثر اعتمادًا على عدد التجاويف ودرجة الفولاذ والتعقيد.
- الراتنج - تكلف درجات السلع الأساسية مثل البولي بروبيلين ما يقرب من دولار إلى دولارين للكيلوغرام الواحد؛ وتتراوح أسعار الراتنجات الهندسية مثل PA6 وPA66 عادة من 2 إلى 4 دولارات للكيلوغرام الواحد؛ تحمل درجات PPA المقواة بالزجاج والتخصص علاوة إضافية.
- وقت الآلة - تتم المحاسبة عادةً بمبلغ يتراوح بين 30 دولارًا و150 دولارًا للساعة بناءً على الحمولة والمنطقة، ويكون وقت الدورة هو المضاعف. إن تقليل وقت التبريد هو وسيلة التكلفة الأكثر فعالية المتاحة للمصمم.
- مرحلة ما بعد المعالجة - يضيف التشذيب أو الطلاء أو اللحام أو التلميع تكاليف العمالة والمناولة، لذا يفضل التصميمات على شكل شبكة والتي تتجنب العمليات الثانوية.
الاستدامة وكفاءة المواد
تعتبر قوالب الحقن الحديثة أكثر كفاءة في استخدام الموارد مما تبدو عليه. يتم إعادة طحن أشجار الصنوبر والمجاري والأجزاء غير المواصفات وإدخالها مرة أخرى في العملية، وبالتالي فإن العديد من وظائف الإنتاج تحقق نفايات مادية تقترب من الصفر. تعمل أوقات التبريد الأقصر والآلات التي تعمل بمحرك مؤازر وأنظمة التشغيل المُحسّنة على تقليل استخدام الطاقة لكل جزء.
بالنسبة لمعالجات النايلون، غالبًا ما يكون قرار الاستدامة الأكثر عملية هو استبدال جزء من الراتنج البكر بحبيبات البولي أميد المعاد تدويرها. وقد تم تناول المقايضة بالتفصيل في هذا مراجعة حبيبات البولياميد المعاد تدويرها والاقتصاد الدائري ، والذي يدرس ما إذا كانت الدرجات المعاد تدويرها يمكن أن تحافظ على الأداء الميكانيكي مع تقليل التأثير البيئي. في العديد من الأجزاء غير المرئية أو المحملة بشكل معتدل، يمكنها ذلك.
الأسئلة المتداولة
س1. هل يقتصر القول بالحقن على اللدائن الحرارية؟
لا، فاللدائن الحرارية تهيمن من حيث الحجم، ولكن العملية تتعامل أيضًا مع المواد المتصلدة بالحرارة، واللدائن، ومساحيق السبائك من خلال قولبة حقن المعادن.
س2. كم من الوقت تستغرق دورة صب الحقن؟
تدور الأجزاء الصغيرة ذات الجدران الرقيقة خلال 10 إلى 15 ثانية؛ تعمل الأجزاء الهندسية المتوسطة عادةً من 30 إلى 60 ثانية؛ يمكن أن تستغرق الأجزاء الكبيرة أو السميكة عدة دقائق. التبريد هو أكبر شريحة في كل دورة.
س3. ما هو الحد الأدنى لحجم الإنتاج لقولبة الحقن؟
لا يوجد رقم ثابت. تجعل قوالب الألمنيوم الأولية بضع مئات من الأجزاء عملية، في حين أن القوالب الفولاذية تكون مبررة عندما يتجاوز الحجم الإجمالي ما يقرب من 5000 إلى 10000 جزء، اعتمادًا على حجم الجزء وهندسته.
س 4. لماذا يعتبر PA6 و PA66 من أكثر أنواع النايلون المستخدمة في قولبة الحقن؟
فهي تجمع بين القوة العالية والمتانة ومقاومة التآكل والسعر المعتدل، كما أنها تتم معالجتها بشكل جيد على الآلات التقليدية. القيد الرئيسي هو امتصاص الرطوبة، الذي يتغير الأبعاد بعد القولبة؛ يجب أن تكون الأجزاء ذات التفاوتات الضيقة مشروطة بالرطوبة الخاضعة للرقابة قبل الاستخدام.
س5. ما الفرق بين قولبة الحقن والطباعة ثلاثية الأبعاد؟
تتطلب عملية القولبة بالحقن قالبًا ولكنها تنتج أجزاء متطابقة في ثوانٍ بتكلفة منخفضة جدًا لكل وحدة على نطاق واسع. لا تتطلب الطباعة ثلاثية الأبعاد أي أدوات وتتناسب مع النماذج الأولية والسلاسل الصغيرة، لكن تكلفة الجزء الواحد تظل مرتفعة ونطاق المواد أضيق.
الأفكار النهائية
يظل القولبة بالحقن هي العمود الفقري لإنتاج المكونات البلاستيكية لأنها تحول الاستثمار الثقيل في الأدوات الأولية إلى تكلفة منخفضة للغاية لكل جزء على كميات كبيرة. إن الدورة المكونة من أربع خطوات، وهي التثبيت والحقن والتبريد والإخراج، سهلة الشرح ولكنها تتطلب تحسينًا؛ يجب أن تعمل المادة والقالب وهندسة الأجزاء معًا لتجنب العيوب.
بالنسبة للأجزاء الهندسية، أثبتت البولياميدات مثل PA6 وPA66 وPPA مرارًا وتكرارًا أنها أكثر العائلات موثوقية، خاصة في التركيبات المقواة بالزجاج والمثبتة حرارياً. سواء كنت تصمم منتجًا جديدًا أو تستكشف أخطاء العفن العنيد وإصلاحها، فإن الاهتمام باختيار المواد وسمك الجدار وزوايا السحب وتصميم التبريد سيقضي على معظم المشكلات قبل ظهورها.


 الغوغاءالهاتف: +86-15867822829
 التلفون: +86-0574-62538663
 الفاكس: +86-0574-62530664
 البريد الإلكتروني:

 تابعنا
 الصفحة الرئيسية

